
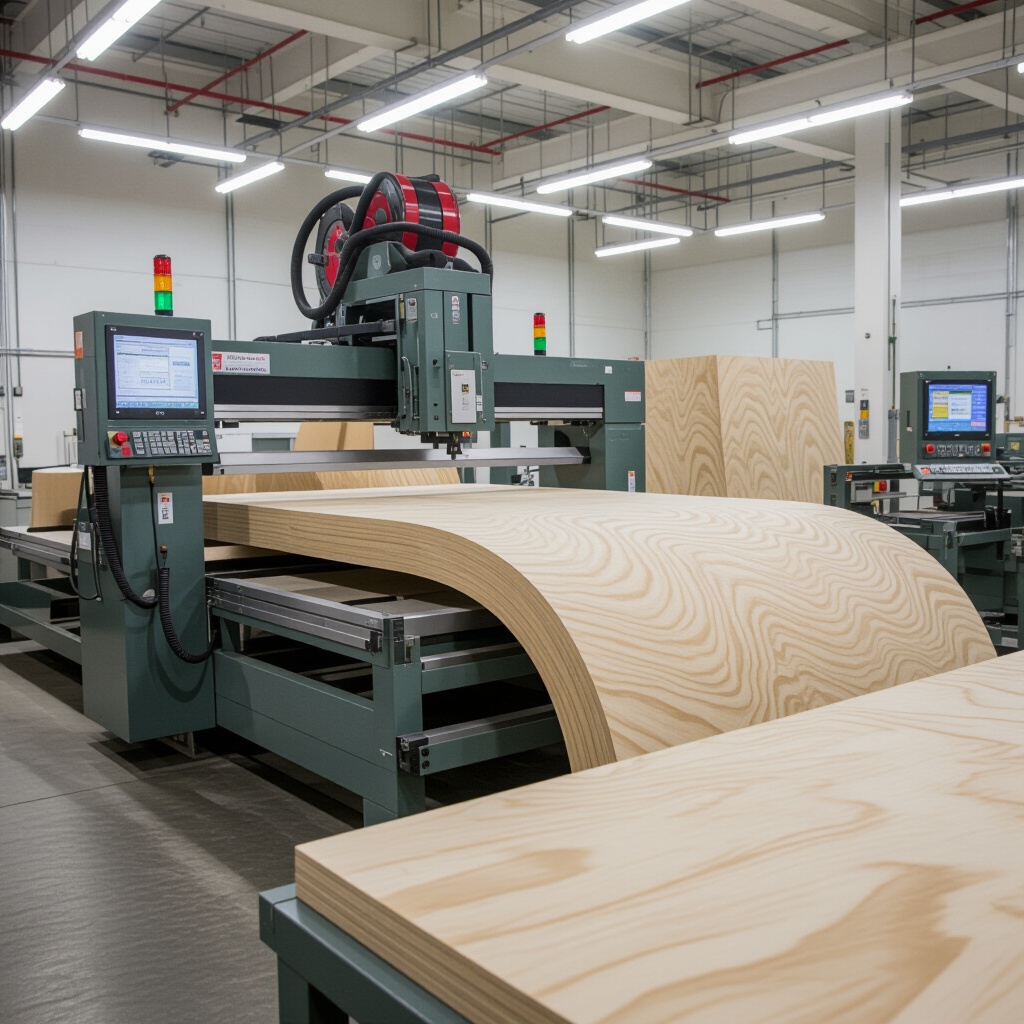
Этапы производства шпона и необходимое оборудование
Производственная цепочка начинается с подготовки древесины и заканчивается сортировкой готовых листов или панелей. Состав линии зависит от породы и состояния сырья, требуемой толщины шпона и типа продукции. Для фанеры листы соединяют между собой, а для шпонированных панелей тонкий слой древесины приклеивают к плитной основе.
Оборудование размещают в порядке технологических операций: от подачи чураков к лущильному станку до раскроя, сушки и формирования заготовок. Автоматические транспортеры и датчики сокращают ручное перемещение материала, но требуют согласования скорости подачи между участками. При подборе линии заранее определяют, какие именно станки для обработки шпона потребуются на каждом участке.
Подготовка древесины, лущение и раскрой
На подготовительном участке древесину сортируют, удаляют кору и при необходимости подогревают чураки. Подогрев смягчает древесину и помогает получить ленту с меньшим количеством трещин. Температуру и длительность обработки задают с учётом породы, диаметра и начальной влажности сырья.
Лущильный станок вращает чурак относительно ножа и формирует непрерывную ленту шпона. Толщина зависит от настройки ножа и точности подачи; распространённый диапазон для лущёного шпона составляет около 1,5–4 мм. Ножницы поперечного раскроя делят ленту на листы заданного формата. Ошибки центровки чурака или износ ножа вызывают неодинаковую толщину и разрывы.
Сушка, сортировка и ремонт шпона
Сушильная установка снижает влажность листов и выравнивает её по площади. Для многих операций склеивания фанеры ориентиром служит влажность примерно 4–8%, однако допустимое значение определяется клеем и режимом прессования. Пересушенный шпон становится хрупким, а избыточно влажный может вызвать пузыри и расслоение.
После сушки сортировочные устройства оценивают формат, трещины, сучки и другие дефекты. Автоматизированная система может использовать датчики и камеры, а оператор подтверждает распределение листов по назначению. Ремонтные станки вырезают дефектные участки или устанавливают вставки; пригодность листа зависит от требований к наружным и внутренним слоям.
Оборудование для изготовления фанеры
Формировочная линия собирает пакет из нескольких слоёв шпона. Их число обычно нечётное, а направление волокон соседних слоёв разворачивают, как правило, на 90 градусов. Симметрия относительно среднего слоя снижает склонность плиты к короблению. Укладчики и механизмы подачи поддерживают заданную ориентацию и порядок листов.
Нанесение клея и формирование пакета
Клеенаносящие вальцы или дозирующие головки распределяют состав по поверхности шпона. Настройки зависят от вязкости клея, скорости линии и требуемого расхода. Неравномерный слой оставляет непроклеенные зоны, а избыток состава увеличивает выдавливание и может затруднить прессование. Контролируют дозирование, чистоту валков и интервал между нанесением клея и сборкой пакета.
При автоматической сборке датчики положения проверяют подачу листов, а механизмы укладки задают направление волокон. Сбои подачи приводят к смещению слоёв и неодинаковому свесу кромок.
Прессование, калибровка и шлифование листов
Горячий пресс соединяет слои под давлением и при заданной температуре. Режим подбирают по толщине пакета, виду клея и влажности шпона; универсального цикла для всех составов нет. Например, для ряда фенольных клеёв применяют нагрев порядка 120–150 °C, но конкретная рецептура и инструкция к составу имеют приоритет. Недостаточная выдержка ослабляет клеевой шов, а чрезмерная может привести к потемнению или повреждению древесины.
После прессования листы обрезают, калибруют и шлифуют. Калибровально-шлифовальный станок снимает неровности и приводит толщину к заданному размеру. Грубый абразив ускоряет съём материала, но оставляет более выраженные риски; последующая обработка более мелким зерном улучшает поверхность.
Линии для производства шпонированных панелей
В отличие от фанерной линии, здесь формируется не пакет из перекрёстных слоёв шпона, а соединение облицовки с основой. В качестве основы применяют плитный материал, а облицовкой служит натуральный или реконструированный шпон. Тип основы, формат и толщина облицовки определяют способ подачи и настройки пресса.
Подготовка основы и облицовочного шпона
Основу очищают от пыли, проверяют плоскостность и калибруют. Шпон раскраивают по формату панели и при необходимости стыкуют из отдельных полос. Различия во влажности и толщине основы и облицовки могут вызвать коробление, поэтому материалы выдерживают в условиях, предусмотренных технологией, и проверяют перед склеиванием.
Склеивание, прессование и обработка кромок
Клей наносят на основу или облицовочный материал равномерным слоем. Затем заготовку подают в пресс, где давление обеспечивает контакт поверхностей, а температура и выдержка активируют клеевой состав. После прессования удаляют свесы шпона, обрабатывают кромки и шлифуют лицевую поверхность. Неплотное прилегание, загрязнение или неверный режим могут вызвать отслоение и пузыри.
Параметры работы, качество и безопасность
Качество продукции зависит от согласованности операций: нестабильная сушка влияет на нанесение клея, а разброс толщины шпона — на равномерность давления в прессе. Для контроля применяют измерители влажности и толщины, датчики температуры, системы дозирования клея и регистрацию параметров цикла.
Контроль влажности, клеевого слоя и прессового цикла
Проверяют влажность шпона перед склеиванием, равномерность распределения состава, температуру плит пресса, давление и длительность выдержки. Для клеевого слоя учитывают вязкость и расход, а для прессового цикла — толщину пакета и скорость прогрева. Повторяющиеся дефекты, включая расслоение, пузыри и отклонение толщины, часто связаны с загрязнёнными валками, износом ножа, неисправностью датчиков или нестабильной подачей материала.
Обслуживание оборудования, аспирация и защита операторов
Регламентное обслуживание включает осмотр ножей, валков, подшипников, приводов и гидравлических узлов, а также проверку точности датчиков. Система аспирации удаляет пыль у пил, шлифовальных станков и мест пересыпки; фильтры очищают по графику. Движущиеся части закрывают ограждениями, опасные зоны оборудуют блокировками, а остановку для очистки и ремонта выполняют после отключения источников энергии.